

 推荐展会


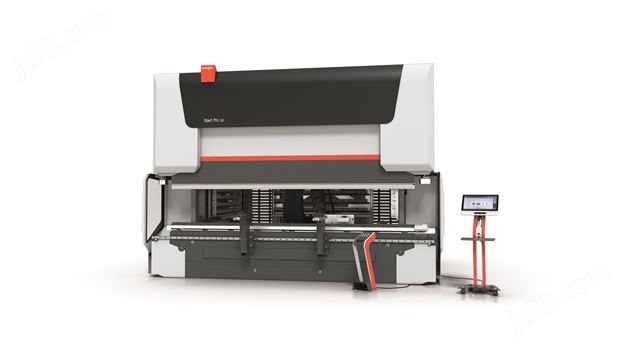
电动伺服折弯机凭借定位精度高、响应速度快、运行稳定性好的优势,广泛应用于钣金精密折弯加工。折弯角度是工件成型的核心精度指标,生产中常出现同批次工件角度大小不一、回弹偏差、角度忽大忽小等不稳定问题,直接导致钣金工件批量报废、装配错位,严重影响生产进度与产品合格率。伺服折弯机角度偏差诱因复杂,涉及机械、电气、工艺及工装等多个维度,只有精准排查、对症处理,才能解决角度不稳定故障。
机械结构间隙与刚性不足是角度不稳的主要硬件诱因。设备长期高频折弯负载冲击,会导致滑块导轨间隙变大、滚珠丝杠磨损旷量增加,伺服下压过程出现微量走位偏移,造成折弯深度不一致。同时工作台、模座固定螺栓松动、模具压板松动,会使模具受力轻微位移;模具型腔磨损、圆角拉伤、表面凹凸不平,会导致工件受力不均,出现角度偏差,是现场最常见的隐性故障。
伺服系统与电气参数异常是故障核心电气原因。伺服电机编码器积尘、信号漂移、线路接触不良,会导致轴系定位丢步、下压行程不准,引发角度波动。此外,伺服增益参数不匹配、系统行程参数误改动、压力补偿参数失效,会造成折弯速度、压力输出不稳定。设备长期运行出现的零点漂移、定位基准偏移,也会直接导致同批次工件折弯角度离散性过大。
工艺与工件因素极易被忽视,同样会造成角度不稳定。不同板材硬度、厚度存在微小公差,若统一使用固定折弯参数,会出现回弹差异;板材表面油污、杂质导致装夹贴合不严,折弯时工件滑移偏移。同时折弯速度过快、保压时间不足,板材应力释放不充分,会产生回弹不一致,造成成品角度偏差,影响批量加工稳定性。
针对该故障需遵循“先工艺、后机械、最后电气”的排查流程。首先统一板材材质规格,清理模具表面杂质,优化折弯速度与保压时间,补偿板材回弹误差。其次全面紧固模座、工作台及机身连接件,检测导轨与丝杠间隙,对磨损模具及时更换,修正机械间隙偏差。最后校准设备机械原点,清理编码器、紧固伺服线路,重置伺服行程与压力补偿参数。调试完成后进行多件试折校验,确保角度稳定一致。日常需定期校准设备精度、检查工装状态、规范工艺参数,从源头杜绝折弯角度不稳定故障,保障钣金批量加工精度与稳定性。