


 推荐展会


在精密小型零件批量加工中,传统单功能车床需多次装夹、反复换机,存在定位误差大、工序分散、生产效率低等问题,难以满足高精度、高一致性的生产需求。搭载动力刀塔的车铣复合机床,可实现车、铣、钻、攻、倒角等多工序集成加工,依托精准分度、自动换刀、动力切削特性,完成工件一次装夹全流程成型,现已成为小型轴类、异形件、精密五金零件加工的核心工艺方案。
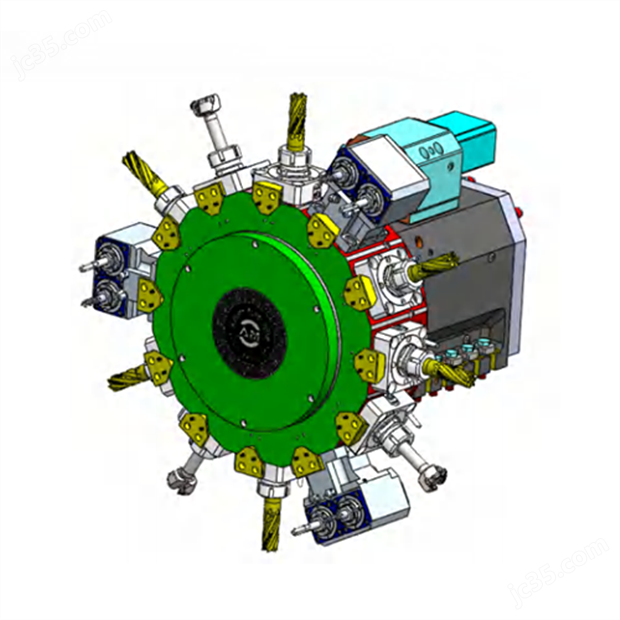
动力刀塔的核心优势是打破了传统机床单一车削模式,支持多工序复合加工。精密小型零件结构复杂,常包含外圆、端面、键槽、径向孔、螺纹等多种特征,常规加工需分流至多台设备完成。而动力刀塔配备多工位刀具基座,可同时安装车刀、铣刀、钻头、丝锥等工具,通过数控程序自动切换刀具、切换动力模式,无需人工换刀与二次装夹,大幅缩短辅助加工时间,适配小件批量高效生产需求。
一次装夹加工模式可从根源提升零件加工精度。精密小型零件刚性弱、尺寸公差严苛,多次拆装极易产生定位偏差、装夹变形,导致孔位偏移、对称度超差、尺寸离散度大。动力刀塔依托高精度分度定位技术,重复定位精度很高,工件一次装夹即可完成全部工序,规避二次装夹带来的累积误差,有效保障零件同轴度、垂直度、位置度等关键形位公差,大幅提升成品一致性与合格率。
在实际生产应用中,该工艺广泛适配各类精密小件加工。电子元器件、微型轴套、医疗器械小件、气动液压精密接头等产品,均可通过动力刀塔车铣复合工艺一次成型。针对细小槽体、微孔、精密螺纹等精细结构,动力刀塔可匹配低转速、小进给精准切削,有效避免小件崩边、变形、拉伤等加工缺陷,适配精密小件的精加工要求。
此外,动力刀塔应用可有效降低生产成本,优化生产流程。一次装夹成型工艺精简了工序流转、人工装夹、设备周转等环节,大幅减少人工干预,提升生产自动化程度。同时有效规避多次加工产生的废品损耗,降低设备占用率与运维成本。在日常生产中,通过规范刀塔参数设置、定期校准分度精度、做好刀塔润滑散热,可充分发挥设备性能,持续提升精密小件的加工效率与品质,为批量精密加工提供可靠技术支撑。