


 推荐展会


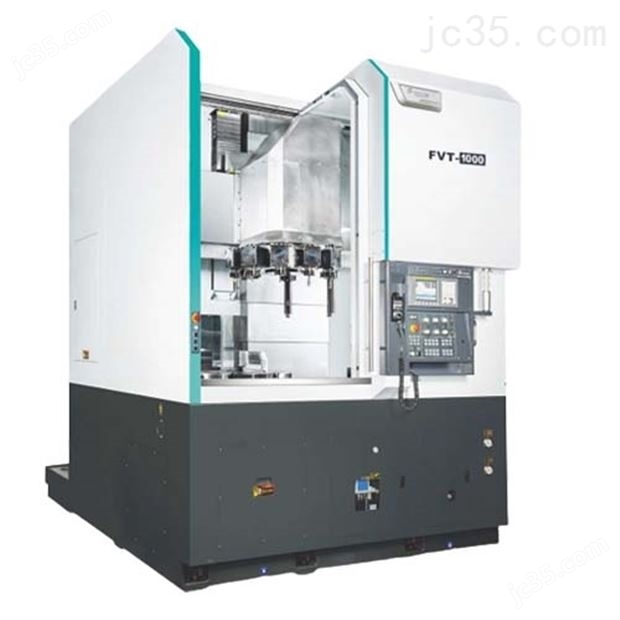
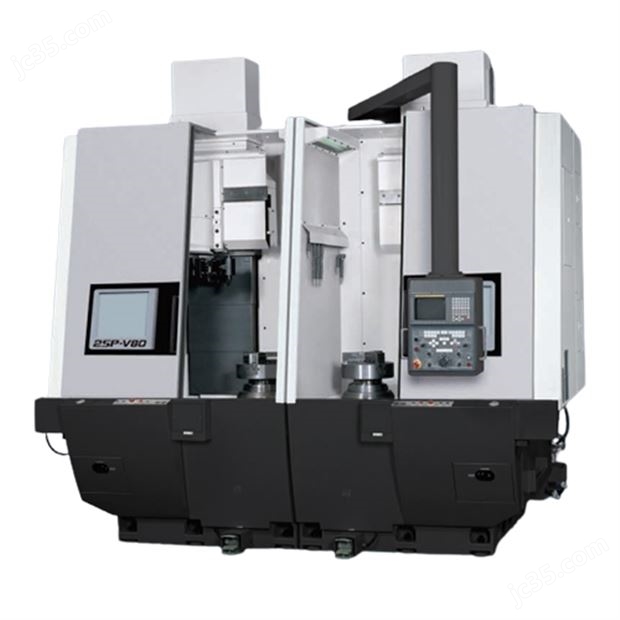
精密立式车床主要用于盘类、轮毂、大型法兰等工件的精加工,经过长期切削冲击、切屑腐蚀、冷热交替作用后,会出现工件圆度超差、端面平面度不良、径向尺寸漂移、接刀台阶等精度退化问题。开展精度恢复作业,需要遵循先环境基础、再几何精度、后补偿校验的实操流程,不可直接盲目修改系统参数。
精度恢复作业前要做好前期准备工作。清理工作台、刀塔、导轨区域的铁屑与切削液残渣,防止异物影响检测数据;设备通电预热 30 分钟以上,消除主轴、丝杠热变形带来的测量偏差;准备水平仪、标准检验盘、千分表等检测工具,提前备份机床全部系统补偿参数,避免参数误改造成二次故障,同时检查润滑、液压系统工作状态,保证供油正常。
首先校正设备基础与床身水平。地基沉降、地脚螺栓松动是立式车床精度漂移的源头。使用精密水平仪检测床身纵横方向水平,微调地脚螺栓消除床身扭曲变形。床身水平不合格,会直接引发工作台端面平面度、工件锥度超差,这一步是后续所有精度调整的基础,不可省略。
其次校验工作台主轴回转精度。将标准检验盘装夹在工作台上,打表检测径向跳动与端面跳动。若跳动超标,先排查卡盘夹具因素;排除工装问题后,检查主轴轴承预紧状态,轴承磨损、预紧力异常需重新调整,损坏严重则更换主轴轴承。同时检查工作台锁紧机构,锁紧不到位会切削时产生微量位移,造成尺寸不稳定。
接着修复进给轴机械精度。检查 Z 轴、X 轴导轨镶条间隙,间隙过大会出现切削让刀,造成加工面接刀痕迹;镶条过紧又会运动发热。检测两轴反向间隙、定位精度,优先通过系统螺距补偿、反向间隙补偿修正误差。当参数补偿已经达到上限,依旧达不到指标,就需要检修滚珠丝杠、丝杠支撑轴承,消除机械间隙。刀塔定位精度也不可忽略,定位销脏污磨损会带来换刀后尺寸偏移,要清理或修复定位机构。
机械调整完成后,进行切削试切验证。选用标准试切件加工,检测圆度、端面平面度、重复尺寸精度。根据实测加工误差,微调几何补偿与热补偿参数,反复试切,直至各项指标满足工艺要求,保存参数。
精度恢复完成并非一劳永逸,日常生产中应做好防护,避免切屑堆积侵蚀导轨主轴,定期复测几何精度,做到早发现早调整,延缓设备精度衰减,维持立式车床长期精密加工能力。