

 推荐展会


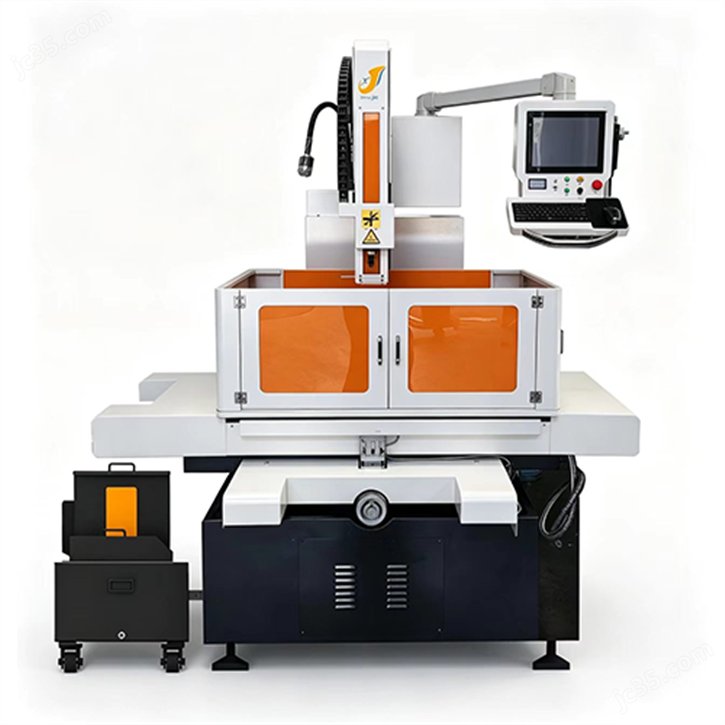
电火花穿孔机依靠高频脉冲放电击穿金属材料,广泛应用于模具细孔、线切割穿丝孔、精密小孔加工。设备长期连续作业后,常会出现打孔速度变慢、排屑不畅、频繁短路、打孔打不透等问题,整体加工效率明显下滑。多数操作人员仅简单调整参数,却无法解决问题。实际上,穿孔机效率下降多由电极损耗、工作液状态、参数匹配、设备故障及工件材质工况异常共同导致。
电极损耗与选用不当是效率降低的首要原因。穿孔机多采用紫铜、黄铜空心电极,电极属于易损件,长期放电会出现端头烧蚀、孔径变大、端面不平整等问题。磨损后的电极放电不稳定,脉冲能量分散,击穿能力大幅减弱,极易产生积碳黏附、短路回退现象,直接降低打孔速度。此外,选用管径过细、壁厚不均的劣质电极,或电极弯曲偏心,都会造成放电紊乱、加工卡顿,严重拖慢生产节拍。
工作液水质变差、压力不足是常见诱因。工作液起到冷却、排屑、消弧、绝缘稳压的关键作用。长期使用后,水中金属杂质、炭粉悬浮颗粒增多,水质浑浊、电阻率下降,导致放电间隙极易产生二次拉弧,削弱击穿效率。同时水泵老化、滤芯堵塞、管路积垢会导致水压不足,孔内蚀除废渣无法及时排出,堆积在放电区域形成短路,造成加工停滞、反复回退,大幅降低穿孔速度。
电加工参数匹配不合理会直接影响加工效率。部分操作人员长期沿用固定参数,未根据工件厚度、材质、孔径及时调整。加工厚板、硬质合金钢时,脉冲宽度、电流幅值过小,放电能量不足,蚀除金属速度慢;参数设置过大又会加剧电极损耗、产生严重积碳。同时伺服进给速度调节不当,进给过快易短路、过慢则空耗节拍,是批量加工效率偏低的重要人为原因。
设备机械与电气老化引发性能衰减。长期使用的穿孔机存在主轴跳动偏大、导向器磨损、轴承间隙超标等问题,导致电极摆动偏心、放电间隙不稳定。电气方面,脉冲电源模块老化、高频板参数漂移、线路接触不良,会造成放电频率下降、能量输出不均,出现打火弱、穿孔慢的现象。此外工作台绝缘老化、漏电,也会影响放电稳定性,间接降低加工效率。
工件材质与工况因素同样不可忽视。不锈钢、硬质合金、淬火钢等高硬度材料导热差、耐高温强,相较于普通钢材加工速度本身更慢。若工件表面存在氧化皮、锈层、淬火硬层,会大幅增加击穿难度。同时加工深孔时排屑路径长、散热困难,极易积碳堵孔,若未及时清理,会持续影响后续加工效率。
综上,电火花穿孔机加工效率下降主要源于电极损耗、工作液劣化、参数失配、设备老化及工件工况复杂。日常生产中定期更换耗材、净化工作液、精准匹配工艺参数、维护设备精度,可有效恢复设备加工性能,保障穿孔效率稳定。