



 推荐展会


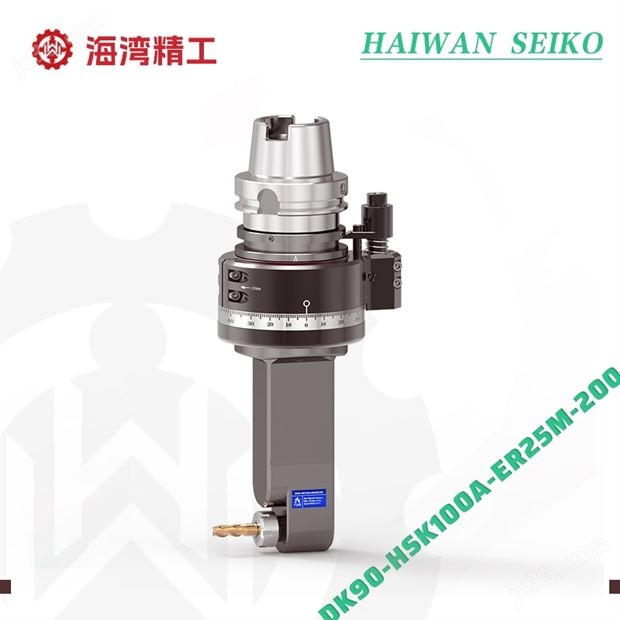
在立式加工中心常规加工中,工件侧面孔系、垂直槽位、端面轮廓等异形结构,受主轴垂直行程限制无法一次成型,必须通过翻面、掉头、重新找正等二次装夹工序完成加工。多次装夹极易产生定位偏移、基准错位、平行度超差等累积误差,是工件形位精度不良、批量稳定性差的主要诱因。直角铣头作为高精度角度加工辅具,可在一次装夹状态下完成多角度切削,从根源降低二次装夹带来的精度偏差。
实现一次装夹多面加工,消除重复定位误差。传统工艺需多次拆卸重装工件,每次装夹都会产生基准偏移、压板受力不均、吸盘贴合间隙等微量偏差,多次累积后直接导致孔位错位、端面不垂直。搭载直角铣头后,机床无需改动工件装夹状态,即可将主轴动力转为90°横向切削,一次性完成顶面、侧面、斜面孔槽的复合加工,规避二次拆装、重复找正造成的定位误差,保证工件基准统一连贯。
锁定统一加工基准,杜绝基准转换偏差。机械加工大部分形位误差来源于基准不统一,二次装夹需要重新拾取坐标系、重新对刀,人工调机、设备走位都会引入基准偏差。直角铣头依托机床原有主轴坐标系加工,全程共用同一工件基准、同一补偿参数、同一零位坐标,不存在基准切换问题。所有侧面、垂直结构均基于初始基准成型,有效保障工件垂直度、对称度、位置度精度稳定。
减少机械扰动与装夹形变误差。薄壁件、细长件、精密小件刚性较弱,多次装夹反复受力挤压,极易产生弹性形变,导致加工后回弹变形、尺寸波动。使用直角铣头一体成型工艺,全程仅一次夹紧定位,避免多次拆装夹持造成的挤压形变与工件位移。同时无需移动工装、调整压板位置,大幅降低外力扰动对工件精度的影响,提升精密零件加工合格率。
降低人为操作误差,提升批量一致性。二次装夹高度依赖操作人员找正、对刀、微调经验,人工操作差异会造成单件精度波动,不利于批量生产。直角铣头标准化加工模式,一次对刀、全程复用,减少人工干预环节,规避人为对刀偏差、装夹松紧不一等问题。配合精准的锥齿轮换向传动,切削过程稳定无抖动,进一步提升多批次工件尺寸与形位精度的统一性。
综上所述,直角铣头通过一体成型加工、基准统一、减少拆装扰动、降低人工误差四大优势,从根源解决了二次装夹带来的精度偏差问题。不仅有效提升工件加工精度与表面质量,缩短辅助装夹工时,降低返工报废率,还能发挥加工中心设备效能,是精密复杂工件高效高精批量加工的重要工艺手段。